Jak producenci złączek CPVC zapewniają jakość: proces, testy i przewodnik po audycie
Złączka z chlorowanego polichlorku winylu (CPVC), która przejdzie kontrolę wzrokową, może nadal zawieść na pierwszej linii gorącego środka chemicznego, jeśli związek ulegnie degradacji podczas formowania, jeśli głębokość kielicha jest poniżej minimalnej lub jeśli partia nigdy nie została poddana próbie ciśnieniowej. Dlatego jakość kształtek CPVC to łańcuch dowodów, a nie kontrola powierzchni.
W tym przewodniku wyjaśniono, w jaki sposób producenci złączek CPVC zapewniają jakość w praktyce: kontrola partii surowców, okna procesu formowania, weryfikacja wymiarowa zgodnie z wymaganiami DIN lub ANSI, próba ciśnieniowa i identyfikowalność. Udostępnia także zespołom zaopatrzeniowym i inżynieryjnym praktyczną listę kontrolną audytu.
Weryfikacja surowca wyznacza pułap jakości
Pułap jakości złączki CPVC jest ustalany przed rozpoczęciem formowania, ponieważ związek określa wytrzymałość ciśnieniową, odporność chemiczną i długoterminową stabilność termiczną.
CPVC wytwarza się przez chlorowanie żywicy PVC, aż zawartość chloru osiągnie około 63-67 procent wagowych. Chlorowanie podnosi temperaturę mięknienia i nadaje CPVC użyteczne ciśnienie w wyższych temperaturach niż standardowe PCV. Ta zmiana sprawia również, że polimer jest trudniejszy w obróbce; jeśli mieszanka zawiera niespójny pakiet stabilizatorów, wilgoć lub słabo zdyspergowane dodatki, żadne ustawienie formy nie może tego skorygować.
63-67% zawartość chloru wagowo w związku CPVC
93 stopnie C pułap temperaturowy dla prawidłowo stabilizowanych elementów ciśnieniowych CPVC
ISO9001 udokumentowane ramy procesów dla niestandardowych producentów hurtowych
Producenci wysokiej jakości sprawdzają każdą przychodzącą partię mieszanki, zanim trafi ona do hali formierskiej. Kontrole, które mają znaczenie, to:
Zawartość chloru i zawartość resztkowego PCW potwierdzona metodami termograwimetrycznymi lub miareczkowymi
Reakcja stabilizatora termicznego mierzona dynamicznym czasem stabilności termicznej
Zawartość wilgoci, ponieważ uwięziona woda tworzy kieszenie pary i wady powierzchni
Kolor i numer partii używane do śledzenia gotowego okucia aż do związku
Definicja: Jakość związku CPVC to konsystencja chlorowania, dyspersja stabilizatora i kontrola wilgotności, która pozwala złączce utrzymać ciśnienie znamionowe w podwyższonej temperaturze przez zamierzony okres użytkowania.
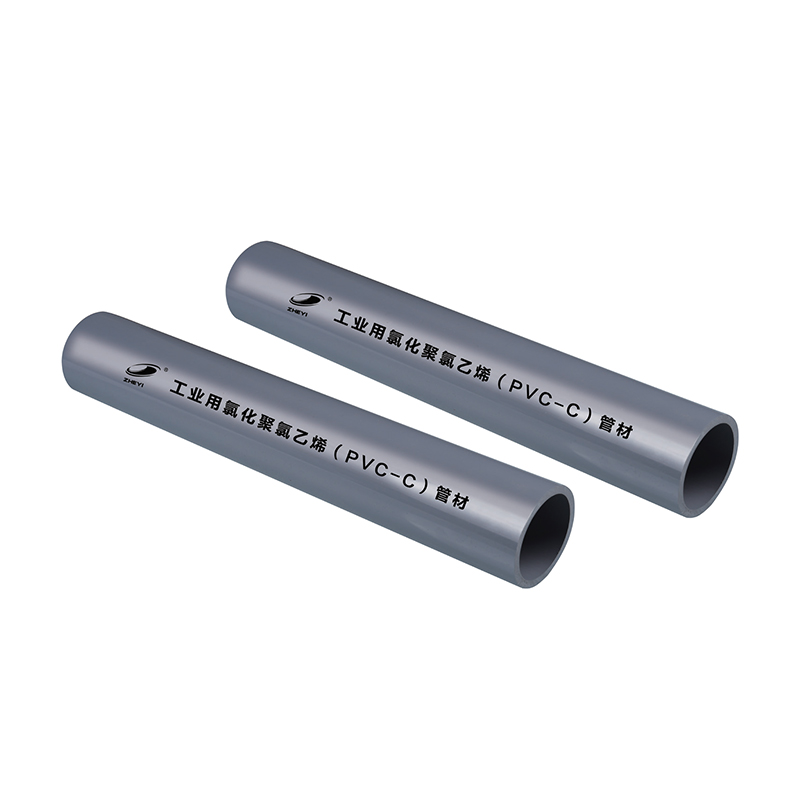
Kupujący powinni oczekiwać tej samej dyscypliny surowcowej w przypadku rur i kształtek. Jeśli dostawca oferuje Rury ciśnieniowe PCV wykonane w tej samej fabryce, łatwiej jest kontrolować zapisy partii złożonych, ponieważ oba produkty korzystają z tych samych plików materiałów przychodzących. Przed porównaniem dostawców przejrzyj Tabela wartości ciśnienia CPVC i przewodnik po obliczeniach aby można było połączyć działkę złożoną z znamionowym stanem serwisowym.
Kontrola procesu formowania decyduje o tym, czy związek przetrwa produkcję
Temperatura topnienia, czas przebywania, szybkość chłodzenia i geometria formy są kontrolowane wspólnie, ponieważ CPVC jest wrażliwy termicznie i ulega degradacji po przegrzaniu.
W przeciwieństwie do metalu lub PP, CPVC nie toleruje długiego czasu przebywania w wysokiej temperaturze. Ten sam polimer, który wytrzymuje temperaturę 93 stopni C podczas pracy, zaczyna tracić grupy chloru, gdy temperatury przetwarzania są zbyt wysokie nawet przez krótki czas. Zdegradowany materiał objawia się później w postaci brązowych smug, kruchych pęknięć lub niskiej udarności w złączce, która na zewnątrz wygląda normalnie.
Przetwarzanie niedogrzane
Słaby przepływ może powodować krótkie strzały, puste przestrzenie i słabe linie spoin. Operatorzy mogą zwiększyć ciśnienie wtrysku lub czas przebywania, aby to skompensować, co wiąże się z własną historią nagrzewania.
Przegrzany stop
Wysoka temperatura i długi czas przebywania powodują odbarwienie, wydzielanie się chlorowodoru i kruche domeny polimerowe, które zmniejszają zatrzymywanie ciśnienia w cienkich ściankach pasujących.
Praktycznym znakiem kontroli formowania jest raport pierwszego artykułu po przygotowaniu formy oraz kontrola grubości ścianki w trakcie procesu w zaplanowanych odstępach czasu podczas każdej serii produkcyjnej.
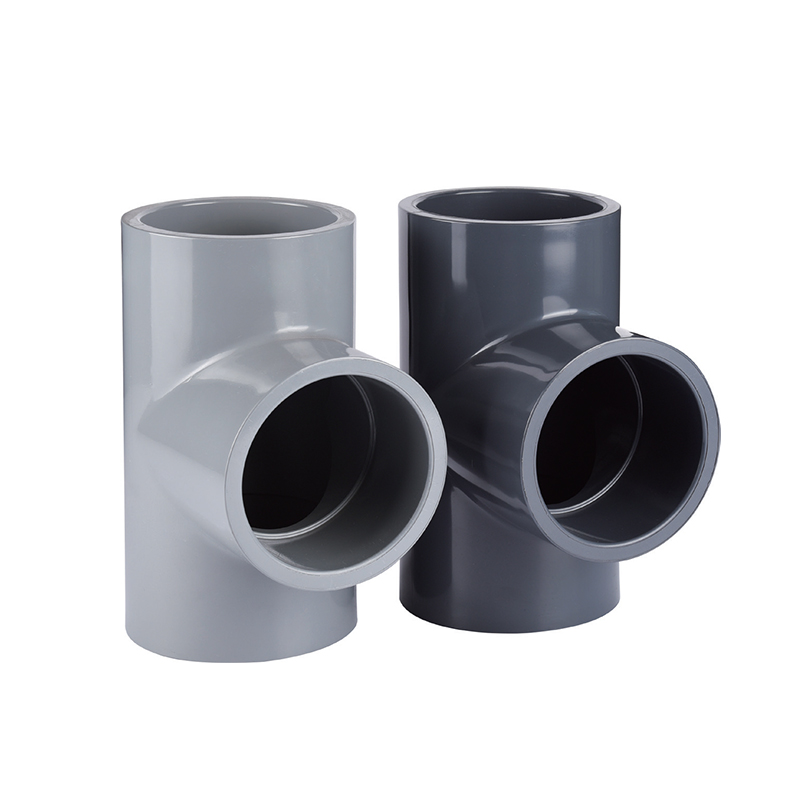
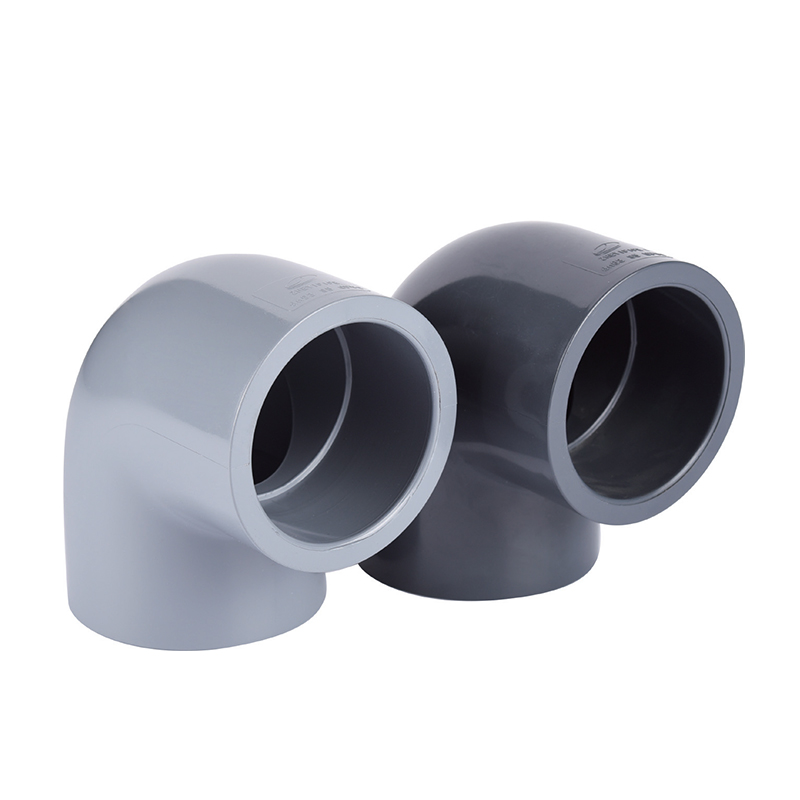
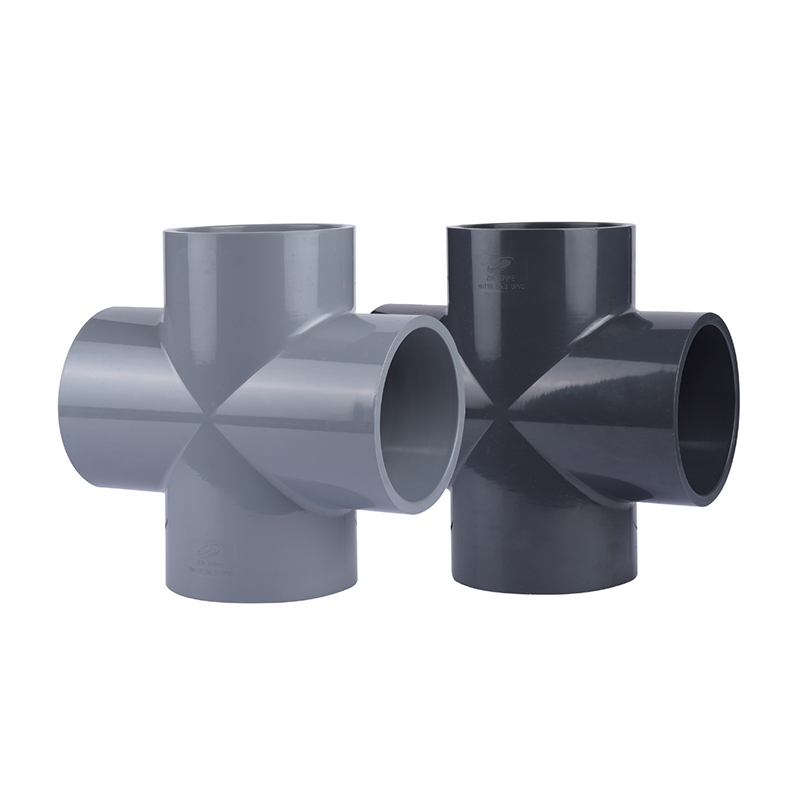
Projekt formy jest równie ważny. Korpus trójnika ma czoło przepływu, które spotykają się w obszarze odgałęzień, tworząc linię spawu, która może być słabym punktem, jeśli położenie zasuwy i odpowietrzanie są nieprawidłowe. Oto dlaczego A Trójnik z PCV/CPVC powinien zapewniać taką samą identyfikowalność materiału i kontrolę linii spawania, jak prosty odcinek rury.
Kontrola wymiarowa i tolerancje DIN/ANSI pozwalają wcześnie wykryć problemy ze złączami
Kontrola wymiarowa pozwala wykryć zużycie narzędzia, dryf skurczu i nieprawidłowe dopasowanie zespołu, zanim złącze CPVC trafi do opakowania.
Połączenia cementowo-rozpuszczalnikowe zależą od kontrolowanej szczeliny pomiędzy zewnętrzną średnicą rury a wewnętrzną średnicą kielicha. Jeśli szczelina jest zbyt duża, warstwa cementu jest gruba i może się kurczyć podczas utwardzania. Jeśli szczelina jest zbyt mała, rura sięga do dołu, nie osiągając głębokości kielicha, pozostawiając krótszą linię łączenia.
Krytyczne wymiary złączy CPVC sprawdzone podczas kwalifikacji fabrycznej
Wymiar krytyczny
Co kontroluje
Niepowodzenie, jeśli zostanie zignorowane
Średnica zewnętrzna gniazda
Połączenie z rurą
Szczelina lub interferencja cementu rozpuszczalnikowego
Głębokość gniazda
Sklejony obszar zakładki
Płytkie wprowadzanie i wyciąganie złącza
Grubość ścianki
Ograniczenie ciśnienia
Wybuch przy koncentracji stresu
Wymiar od środka do końca
Osiowanie montażu w rozdzielaczach
Naprężenia na kołnierzach i zaworach
Brak okrągłości
Uszczelnianie i wyrównanie połączeń
Wyciek na kołnierzu lub złączce
Jedna zła głębokość kielicha może zamienić wysokociśnieniowy system CPVC w nieszczelne złącze, nawet jeśli każdy inny wymiar jest idealny.
Ponieważ rozmiary gniazd, wymiary kołnierzy i harmonogramy klas ciśnienia różnią się w systemach ANSI i DIN, producent musi posiadać odpowiednie oprzyrządowanie dla każdego rynku eksportowego. Praktyczne porównanie tych różnic w interfejsach znajduje się w pliku Przewodnik po normach eksportowych zaworów kołnierzowych ANSI i DIN .
Testy ciśnieniowe i wydajnościowe potwierdzają tę ocenę
Testy ciśnieniowe i wydajnościowe stanowią ostateczny dowód na to, że złączka, jej związek i proces formowania współpracują ze sobą w rzeczywistych warunkach pracy.
Wartość ciśnienia nic nie znaczy, jeśli pochodzi tylko z katalogu. Producent powinien przedstawić dane z testów hydrostatycznych złączek formowanych przy użyciu tego samego narzędzia i związku. Przydatne kontrole obejmują:
Hydrostatyczne badanie na rozerwanie w celu potwierdzenia wytrzymałości krótkotrwałej
Trwałe próby ciśnieniowe w celu sprawdzenia długotrwałego zachowania pod obciążeniem
Próba udarności w niskiej temperaturze w celu wykrycia kruchości
Test rewersji ciepła w celu wykrycia naprężeń formowanych
Testowanie kompatybilności cementu rozpuszczalnikowego w celu sprawdzenia wytrzymałości złącza
Zawartość chloru w masie, podana w przybliżeniu, jest jednym z pierwszych wskaźników, które powinien sprawdzić producent złączek CPVC.
Definicja ciśnienia znamionowego: Ciśnienie znamionowe złączki CPVC to maksymalne ciśnienie wewnętrzne, jakie może wytrzymać w wyznaczonej temperaturze przez zamierzony okres użytkowania, w oparciu o dane dotyczące przetestowanego związku, a nie ogólną tabelę.
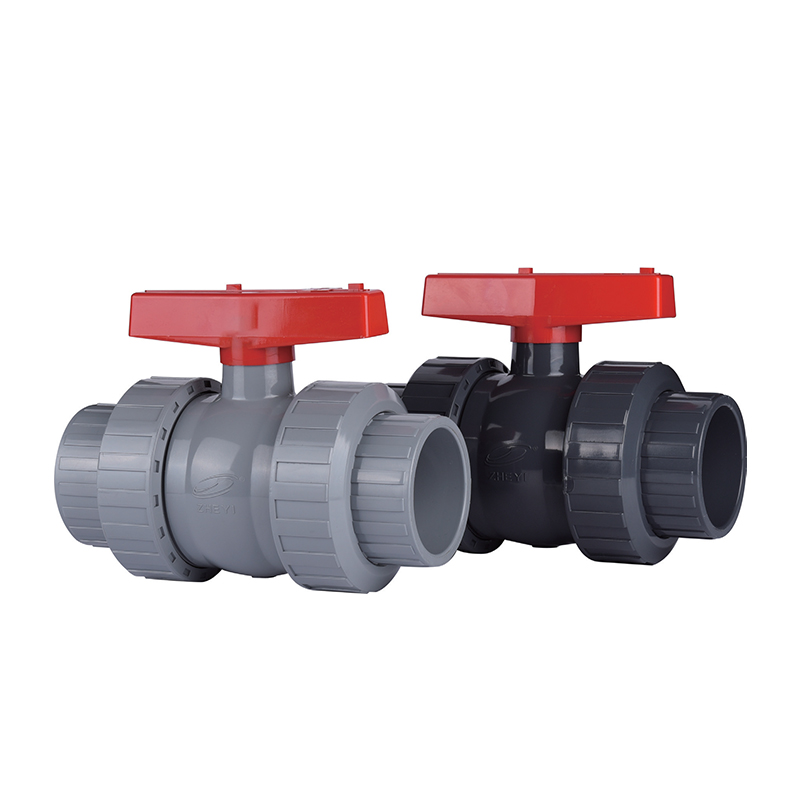
Zawory dodają kolejną warstwę złożoności, ponieważ geometria uszczelnienia i moment obrotowy trzpienia muszą również wytrzymywać temperaturę. W systemie kompletnym a Zawór kulowy PCV należy przetestować pod kątem tej samej logiki obniżania wartości znamionowych ciśnienia i temperatury, co armatura znajdująca się za nim.
Niezawodny producent złączek CPVC może przedstawić dowody jakości w pięciu warstwach: materiał, proces, wymiary, wydajność i identyfikowalność.
Poproś o certyfikat dostawcy mieszanki i wynik kontroli przychodzącej producenta armatury dla każdej partii.
Poproś o zapisane parametry formowania dla konkretnego rozmiaru produktu i numeru formy.
Przejrzyj raporty z pierwszego artykułu i dane dotyczące próbkowania wymiarowego w procesie.
Sprawdź, czy certyfikaty testów zawierają numer partii, ciśnienie testowe, temperaturę, czas trwania i przywołaną normę.
Upewnij się, że każde pudełko lub paleta zawiera kod partii, który łączy okucia z zapisami procesu.
Celem audytu nie jest zbieranie dokumentów; polega na prześledzeniu złączki od partii złożonej do certyfikatu testu.
Jest to ten sam standard audytu, który Grupa ZHEYI stosuje w swoich pionowo zintegrowanych centrach produkcyjnych we wschodnich i środkowych Chinach, przy czym Zheyi Pipeline (Wuhan) Co., Ltd. jest przedsiębiorstwem obsługującym nabywców rurociągów przemysłowych i uzdatniania wody. Niestandardowy producent hurtowy z bezpośrednią kontrolą produkcji może zazwyczaj wygenerować dowody na poziomie partii szybciej niż dział handlowy, który przepakowuje produkty z wielu zakładów.
Często zadawane pytania dotyczące jakości złączek CPVC
Jaki jest najważniejszy etap kontroli jakości złączek CPVC?
Weryfikacja partii surowców jest najważniejszym krokiem, ponieważ żadna regulacja formowania nie jest w stanie przywrócić mieszanki, której brakuje wystarczającego stabilizatora termicznego lub która przekroczyła prawidłowy zakres chloru.
Czy w tej samej linii można montować kształtki CPVC różnych producentów?
Nie mieszaj złączek różnych producentów w zastosowaniach ciśnieniowych, chyba że potwierdziłeś identyczne wymiary kielicha, grubość ścianki, klasę ciśnienia i standard. Niewielkie różnice w skurczu mieszanki lub tolerancjach gniazd mogą powodować słabe połączenia.
Czy złączki CPVC wymagają własnej próby ciśnieniowej, jeśli rura ma już parametry znamionowe?
Tak. Łączniki wprowadzają zmiany w geometrii ścianki, kierunku przepływu i naprężeniach formowanych, których rura nie ma. Łącznik powinien posiadać własne dowody hydrostatyczne i utrzymujące ciśnienie.
W jaki sposób kupujący może sprawdzić, czy producent faktycznie przetestował swoje okucia?
Poproś o certyfikat testu, który określa numer partii, ciśnienie testowe, czas trwania, temperaturę, metodę kontroli i zastosowaną normę. Certyfikat bez numeru partii nie wiąże danych z otrzymanym produktem.
Konkluzja: Jeśli producent nie może połączyć złączki z partią złożoną, raportem wymiarowym i próbą ciśnieniową, roszczenie dotyczące jakości jest niekompletne.
 +86-15258772971
 dinys009@163.com